
Yeni bir ofise 55 inçlik bir ekran monte eden tesis ekibi her seferinde aynı duvara çarpıyor. Alçıpanın arkasında ahşap yok, yalnızca hafif çelik bir saplama var ve braket #8 ağaç vidasıyla birlikte geldi. Bir hafta içinde ekran sarkıyor ve vidalar büyük delikler açıyor.
Metal çiviler mükemmel bir şekilde delinebilir, ancak kurallar ahşap çerçeveden tamamen farklıdır. Kısa versiyon: sınırlayıcı faktör nadiren matkap ucudur. Duvarın sağlam kalıp kalmayacağına karar veren şey saplama ölçüsü, ağdan ne kadar çelik çıkaracağınız, deliğin flanştan ne kadar uzakta olacağı ve hangi bağlantı elemanının ona geri takılacağıdır. Bu dördünü doğru şekilde kullanırsanız, 20 kalibrelik bir bölme bir ekranı, bir kazanı veya bir dizi dolabı şikayet etmeden taşıyacaktır.
Saplama Ölçer Kontrol Edilecek İlk Şeydir
Soğuk şekillendirilmiş çelik saplamalar mastarla satılır ve mastar kalınlığa göre geriye doğru çalışır: sayı ne kadar yüksek olursa çelik o kadar ince olur. 25 kalibrelik bir saplama el baskısı altında esner, 12 kalibrelik bir çivi ise düşük maliyetli bir parçayı saniyeler içinde köreltecek yapısal bir malzemedir. İki saplama önden aynı görünebilir ve duvar kalınlıkları üç kat farklı olabilir; bu nedenle bir bağlantı elemanı veya pilot delik boyutu seçmeden önce ölçüyü doğrulayın.
Dijital kumpas, bir kutu vidadan daha ucuzdur ve açıkta kalan kesik ucun tek bir tutamıyla sorunu çözer. Saplamanın zaten kaplanmış olduğu durumlarda, bir mıknatıs artı ışık direnci testi size 25 veya 20 kalibreli bölme stoğunda mı, yoksa 16 kalibreli ve daha ağır yapısal stokta mı olduğunuzu söyler.
| Saplama göstergesi | Nominal kalınlık | Tipik görev | Pratik bağlantı elemanı yaklaşımı |
|---|---|---|---|
| 25 ga | 0,018 inç | Yapısal olmayan iç bölme | Keskin uçlu ince dişli alçıpan vidası |
| 20 ga | 0,033 inç | İç bölme, hafif kaplama | Kendiliğinden delme #6 ila #8, ince diş |
| 18 yıl | 0,043 inç | Hafif yapısal çerçeveleme | #2 noktalı kendi kendine delme #8 |
| 16 ga | 0,054 inçç | Yük taşıyan duvar çerçevesi | Kendiliğinden delme #10 - #12 |
| 14 ga | 0,068 inç | Yapısal, yüksek yüklü çerçeveleme | Pilot delik, ardından #12'den #14'e |
| 12 ga | 0,097 inç | Ağır yapısal çerçeve | Pilot deliği, ardından kendinden kılavuzlu makine vidası |
Ne Kadar Çeliği Güvenle Kaldırabilirsiniz?
Bir saplama ağındaki her delik, kapasitesinden küçük bir kesintidir. 20 gauge'lik bir ağda ortalanmış tek bir 1/4 inçlik delik normalde zararsızdır. Aynı saplama boyunca 1 inçlik deliklerden oluşan bir küme veya flanşa doğru sürünen bir delik, çerçevelerin eğilmeye başladığı ve alçıpan bağlantı noktalarının çatlamaya başladığı yerdir.
Soğuk şekillendirilmiş çelik için yapısal rehberlik, takviyesiz ağ deliklerine, saplama derinliğinin kabaca yarısı kadar ve genellikle yaklaşık 2-1/2 inçççten (hangisi daha küçükse) fazla olmayan bir tavan koyar. Delikler, flanştan açık bir kenar boşluğuyla ağda ortalanmış şekilde oturmalı ve dikey bir sıra halinde dizilmek yerine aralıklı yerleştirilmelidir. Flanş ve köşe malzemesi tamamen bırakılmalıdır.
Saplama derinliğine göre maksimum takviyesiz ağ deliği çapı
Yük taşıyan bir saplamada bu rakamları izin olarak okumayın. Servis girişinin kaçınılmaz olduğu durumlarda, mühendis normalde daha büyük bir delik yerine takviye plakası veya çivi pabucu isteyecektir.
Bağlantı için Doğru Bağlantı Elemanını Seçmek
Bağlantı elemanı seçimi saplama yerine bağlantıyı takip eder. Üç aile neredeyse her işi metal çerçeveli bir duvarla kapsıyor ve karar yolu kısa.
- Neyi ekliyorsun?
- Metalden metale (ray, braket, klips): matkap uçlu vida, tava veya altıgen rondela başlığı, #8 ila #10
- Levhadan metale (alçıpan, kaplama, panel): 25 kalibrede ince dişli keskin nokta; 20 gauge ve daha ağırlarda kendi kendine delme
- Ağır donanım (ekran, dolap, su ısıtıcısı): bir makine vidası ve metal mafsallı ağ üzerinden veya bağlı rondelalı #12 kendinden delme vidası ile
- Çelik ne kadar kalın?
- 25 ila 20 kalibre: pilot delik yok, hafif basınç, düşük hız
- 18 ila 16 kalibre: yalnızca daha büyük çaplar için pilot delik veya gerçek 2 numaralı delme noktası
- 14 ila 12 kalibre: önce pilot delik, ardından #3 uçlu kendinden kılavuzlu makine vidası
Kendiliğinden delen vidalar, metal-metal işlerinde varsayılandır. Kendi delme noktalarını taşırlar, kendi deliklerini keserler ve tek geçişte bir diş oluştururlar; bu nedenle #2 noktalı #8 veya #10, 20 ila 16 gauge çelikten raydan saplamaya, klipsten saplamaya ve saplamadan saplamaya bağlantıları yönetir.
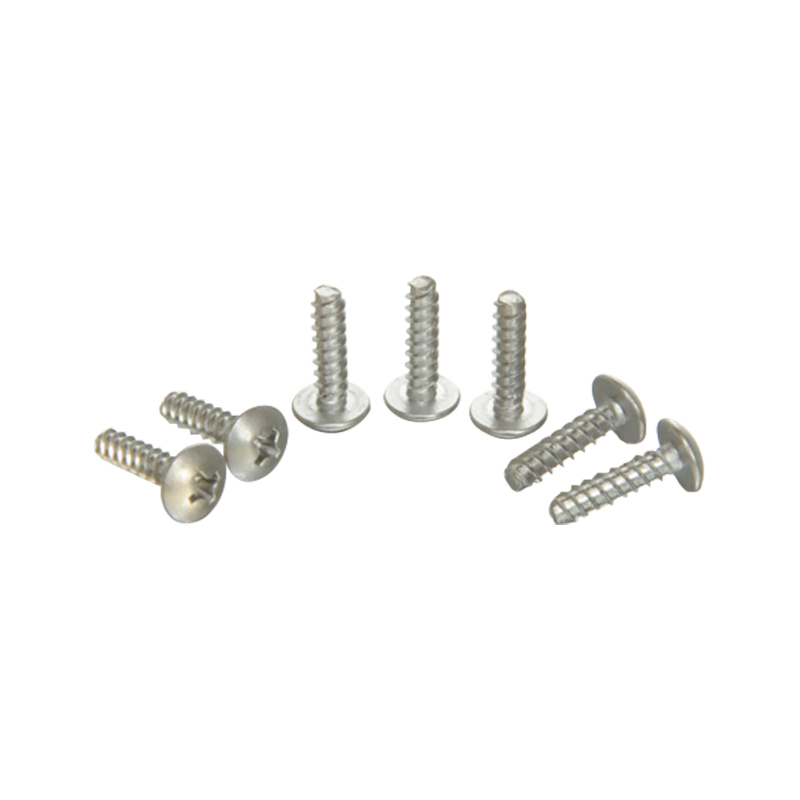
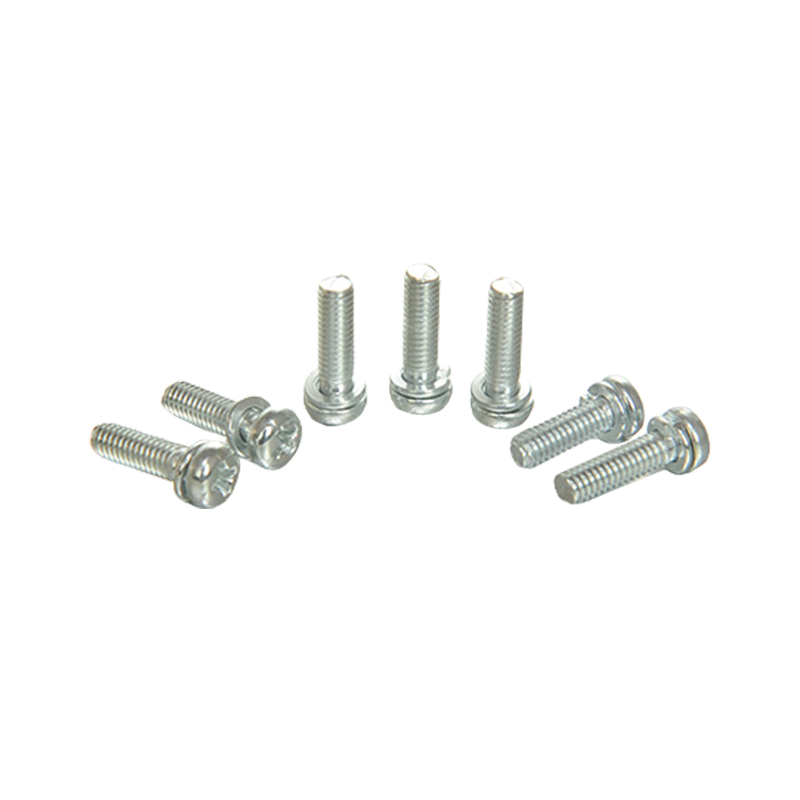
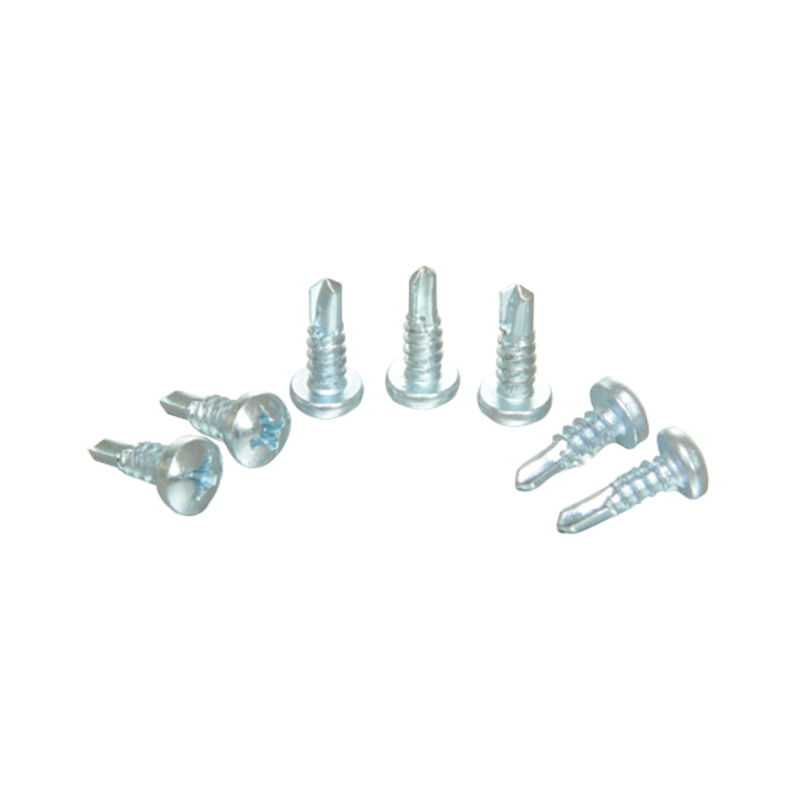 Çapraz Tava Başlı Kendiliğinden Sondaj Vidası Metalden metale montaj için bu çapraz tava başlı kendi kendine delen vida, önceden delmeye gerek kalmadan kendi deliğini ve dişini keserek tekrarlanan sabitlemelerde zamandan tasarruf sağlar. Ürünü Görüntüle →
Bir bağlantının titreşime direnmesi gerektiğinde, kilitli diş formu, torku düz matkap uçlu bir vidadan çok daha iyi tutar ve fark, ekipman braketleri ve erişim panellerinde daha az geri arama olarak ortaya çıkar.
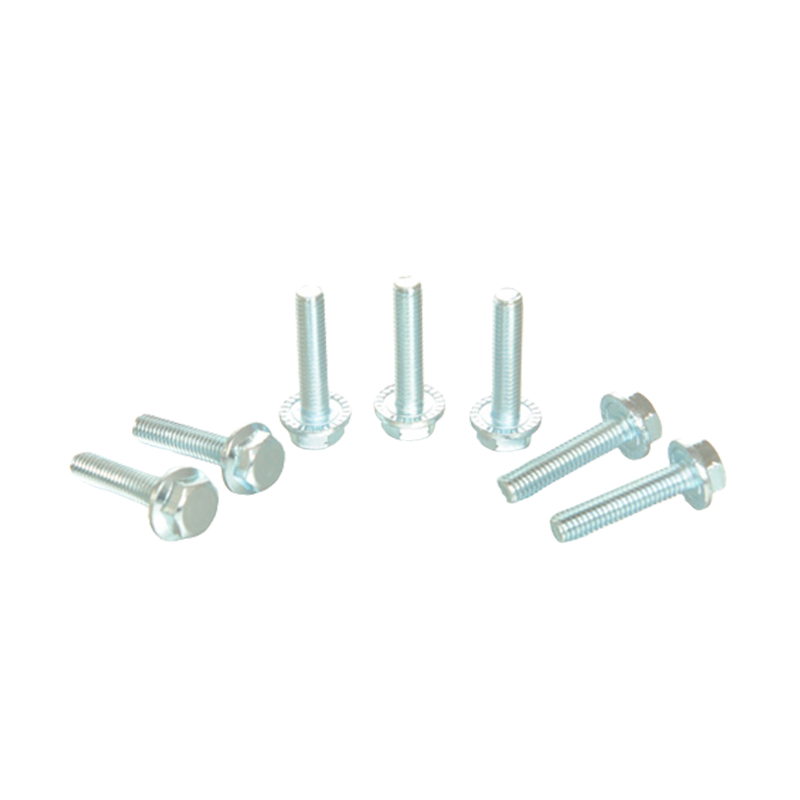
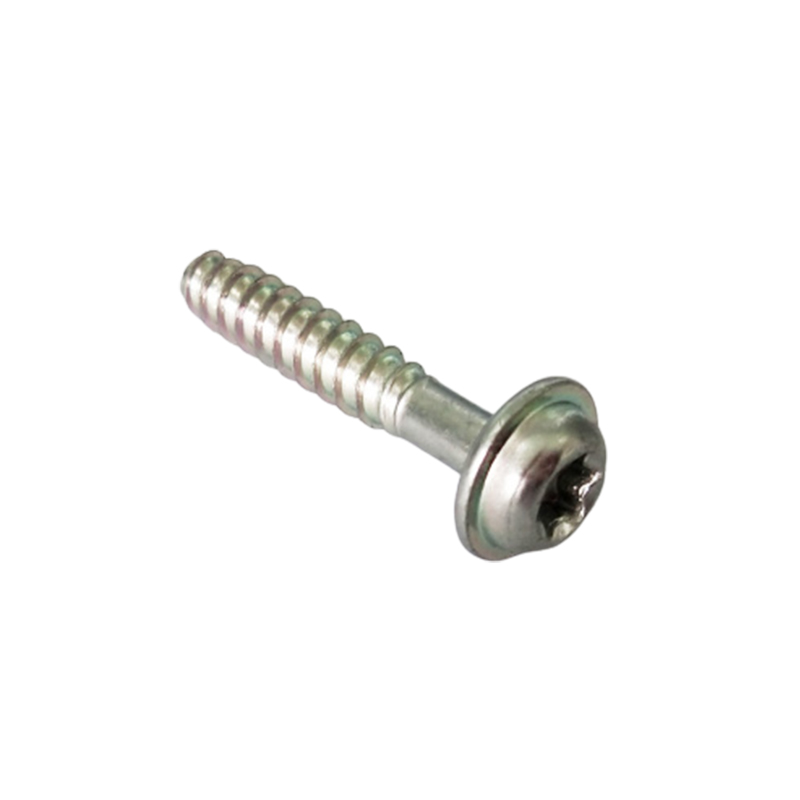
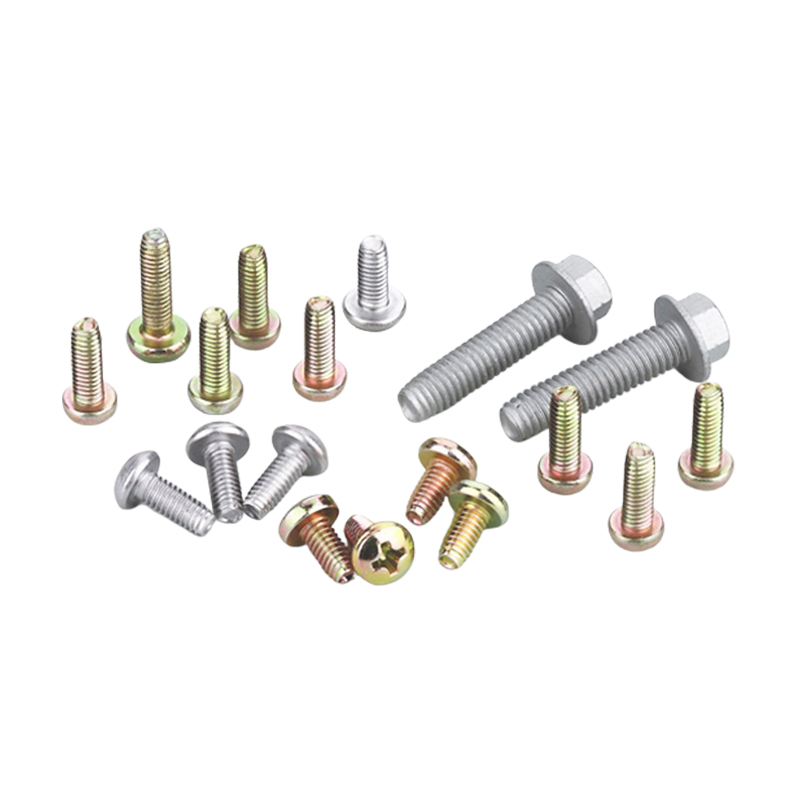 Titreşime Eğilimli Bağlantılar için Metal Kendinden Kılavuzlu Kilitleme Vidaları Bu kendinden kılavuzlu kilitleme vidaları kendi dişlerini oluşturur ve titreşim altında gevşemeye karşı direnç gösterir, bu da onları ekipman braketleri ve erişim panelleri için uygun kılar. Ürünü Görüntüle →
Gerçek ağırlık taşıyan braketler için flanşlı bir yıkama başlığı, yükü daha geniş bir ince çelik alanına yayar ve bir başlığın içeri girme ihtimalini büyük ölçüde azaltır.
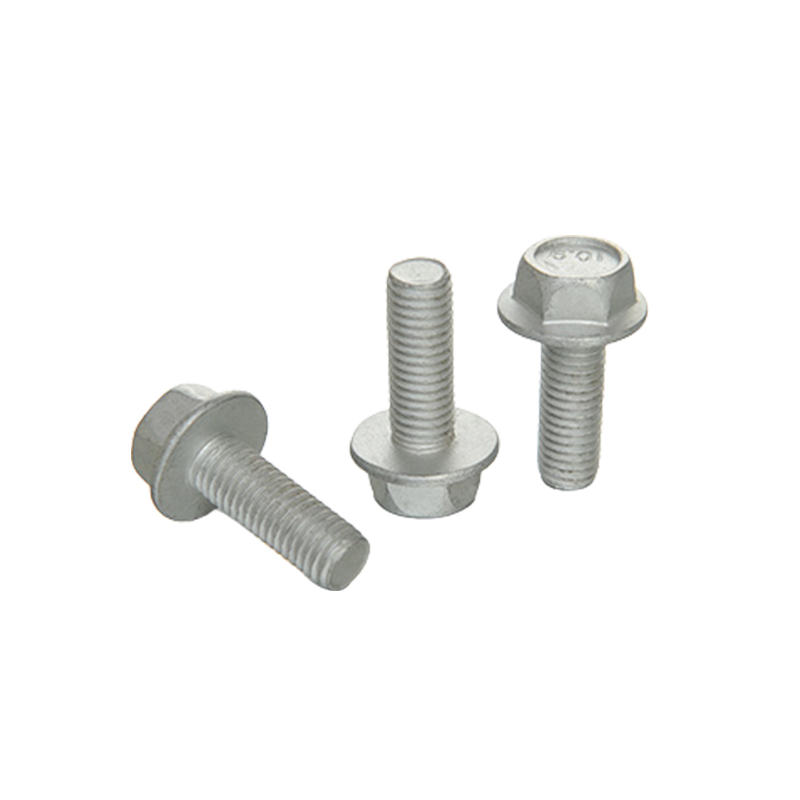
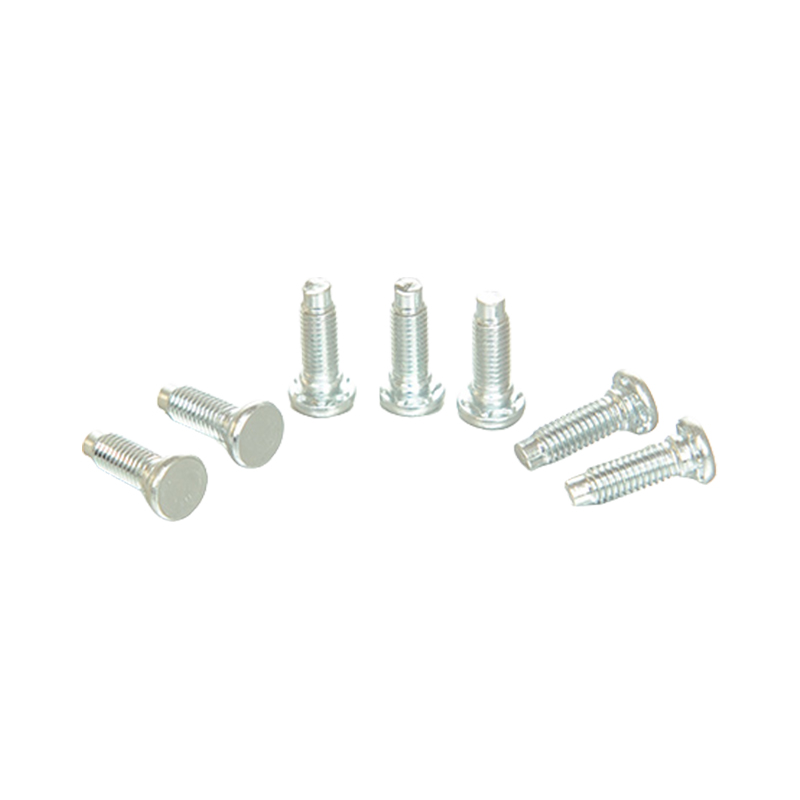
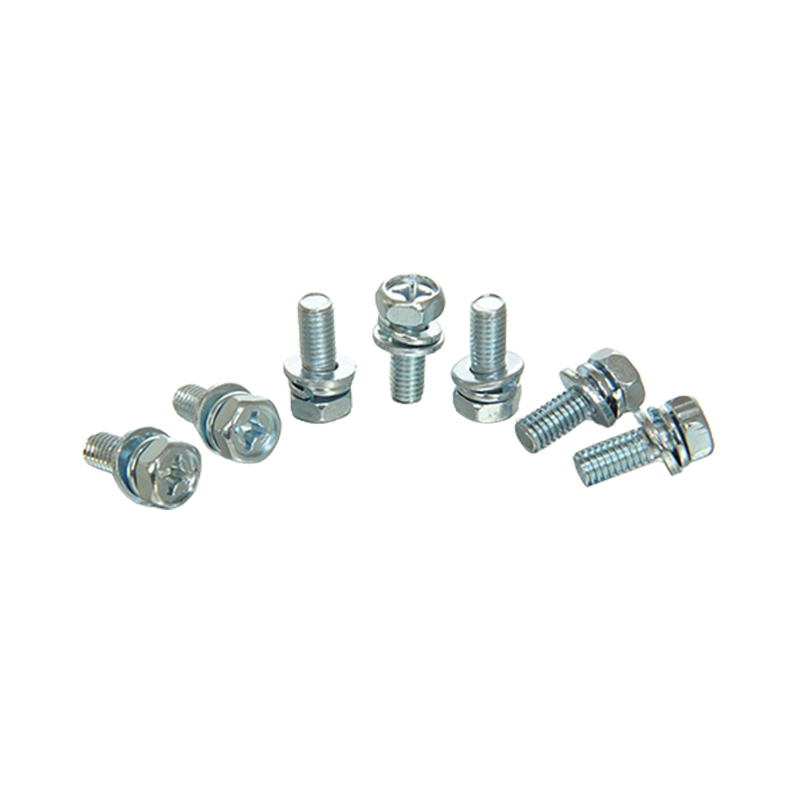
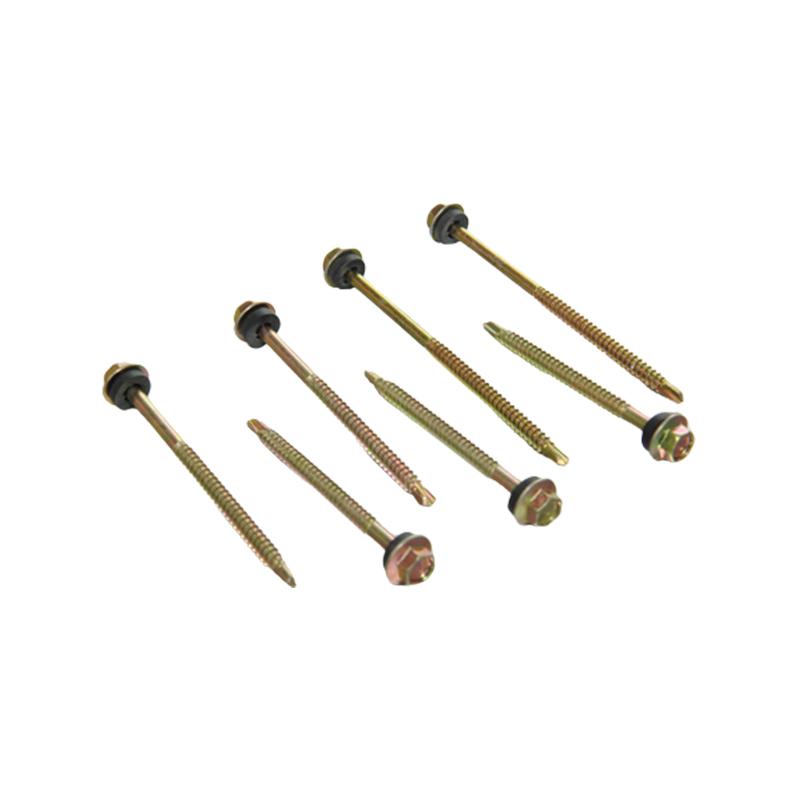 Tamponlu Matkap Vidalı Altıgen Flanş Flanşlı kafası ve yastığıyla bu matkap uçlu vida, yükü dağıtır ve yüzeylerin sızdırmaz hale getirilmesine yardımcı olur, bu da onu ağırlık taşıyan braketler için uygun hale getirir. Ürünü Görüntüle →
Toplu alıcılar, aynı nominal büyüklükteki iki kutunun sahada çok farklı davranabileceğini hemen öğrenirler. Bunun arkasındaki değişkenler bu kılavuzda belirtilmiştir. yüksek kaliteli kendinden kılavuzlu vidaların satın alınması .
Deliğin Adım Adım Açılması
- Hedefin bir boru veya kablo kanalı değil, bir saplama olduğunu doğrulayın. Metal tespit eden saplama bulucu artı dikkatli bir keşif deliği standart uygulamadır.
- Ağın ortasını işaretleyin ve işaretin her iki flanştan da yeterince uzakta durduğunu kontrol edin.
- Ucun yüzey boyunca yürüyememesi için işareti ortalayın.
- Düşük hızda küçük bir pilot uçla, kabaca 1/8 inç kobaltla veya kademeli matkapla başlayın.
- Matkabı dik tutun. Yan yük olmadan sabit basınç yuvarlak bir delik oluşturur; yalpalama hiçbir şeyi kavramayan oval bir şey üretir.
- Delik kenarlarındaki çapakları alın ve bir boyut büyütmeden önce çapı kontrol edin.
- Küçük artışlarla büyütün. İnce çelik üzerinde asla doğrudan son çapa atlamayın.
Fikstür ağırsa, önce bir saplamayı delin, braketi test edin ve ancak bundan sonra işlemi ikinci saplamada tekrarlayın. Çerçevede üç delik açıldıktan sonra duvar plakasını ayarlamak, düzeni öğrenmenin pahalı bir yoludur.
Çerçeveyi Zayıflatan Hatalar
- Ağ yerine flanşın veya köşe yarıçapının delinmesi. Bu, metal çerçevelemedeki en zarar verici alışkanlıktır.
- Bir bağlantı elemanı uymadığı için deliğin büyütülmesi. Bunun yerine doğru vida çapını seçin.
- Bir saplamanın her iki duvarını da delip geçerek iplik tutmayan oval bir açıklık bırakır.
- Delikleri dağıtmak yerine aynı saplamada dikey olarak istiflemek.
- 25 ve 20 gauge çelik üzerinde dişli şeritlere kadar kendinden delmeli vidalara aşırı tork uygulayın.
- Kabloların, boruların veya su tesisatının bulunabileceği bilinmeyen boşluklara kör delme.
Kurulum gününde bu arızaların hiçbiri görülmez. Çatlak alçıpan bağlantıları, sarkan bir braket veya ikinci kez sıkıldığında tutunamayacak bir bağlantı elemanı olarak ortaya çıkarlar.
Uygulamada Bitler, Hızlar ve Tork
Titanyum kaplı parçalar bu çalışmada en sık karşılaşılan hayal kırıklığıdır. Kaplama, yüzey sertliğini artırır, ancak altta yatan yüksek hız çeliğine hiçbir şey yapmaz, bu nedenle, bir avuç dolusu delikten sonra 16 kalibrelik malzeme üzerinde kesici kenar körelir. Kobalt uçları ve kademeli matkaplar, soğuk şekillendirilmiş çeliği çok daha tutarlı bir şekilde işler. Hızlı ışık geçişi kenarın aşırı ısınmasına ve uç altındaki çeliğin işlenerek sertleşmesine neden olduğundan, küçük parçaları yaklaşık 500 ila 800 rpm'de sıkı ve eşit bir basınçla çalıştırın.
Darbeli sürücüler kullanışlıdır ancak hafif ayarlı saplamalarda affetmez. 25 ve 20 gauge'de çekiçleme hareketi dişleri soyar ve delikleri uzatır. Düşük tork değerine ayarlanmış kavrama donanımlı bir matkap veya dikkatli tetik kontrolü, çok daha güvenilir bir yuva sağlar ve vida başı, ağı ezmeden aynı hizada oturmalıdır.
Bir damla kesme sıvısı veya hafif yağ, ucu serin tutar ve daha temiz bir delik kenarı bırakır. Bağlantı elemanının kavraması gereken çeliğin yalnızca birkaç binde biri kadar olması durumunda bu önemlidir.
Metal saplamaları delmek dört sayıya bağlıdır: ölçü, delik çapı, kenar mesafesi ve vida geometrisi. Göstergeyi ölçün, deliği ağda ortalanmış ve saplama derinliğinin yarısının altında tutun, flanşlara dokunmadan bırakın ve bağlantı elemanını bağlantıyla eşleştirin. Bunu yaptığınızda çelik tam olarak tutmak üzere tasarlandığı şeyi tutacaktır.