
Hattan bir bağlantı elemanı eksik olan bir braket geliyor ve tek ipucu çelik plakadaki 4,6 mm'lik bir delik. M5'i "doğru göründüğü" için seçmek, montajların nasıl sıyrılmış ipliklerle, tıkırdayan kapaklarla ve garanti iadeleriyle sonuçlanmasıdır.
İlk önce sonuç şu: Bir delik çapı alanı bir veya iki adaya kadar daraltır, ancak tek başına vida boyutunu asla doğrulamaz. Deliğin iplik taşıyıp taşımadığı ve taşıyorsa perdenin ne olduğu gibi iki gerçeğe daha ihtiyacınız var. Düz bir delik tam tersi şekilde çalışır: vidayla eşleşmek yerine bir orana göre boyutlandırılır.
Bir kumpas ve diş aralığı ölçer ile kontrolün tamamı yaklaşık on dakika sürer ve kimse musluk kutusuna ulaşmadan önce tahminlerin çoğunu ortadan kaldırır.
Önce Karar Verin: Dişli Delik veya Düz Delik
Dişli delik vidanın negatifidir. Diş tepeleri boyunca ölçtüğünüz çap, vidanın ana çapına yakın olduğundan, dişli bir M6 deliği genellikle 5,9 ile 6,0 mm arasında okunur. Düz bir delik hiçbir şeyin olumsuzu değildir. Bu, ya vidadan daha büyük bir şekilde delinmiş bir boşluk deliği ya da diş oluşturan bir vidanın kendi yolunu kesebilmesi için daha küçük bir şekilde delinmiş bir pilot deliktir.
Bu nedenle aynı 4,6 mm'lik delik M5'i işaret edebilir makine vidası yakın bir boşluk deliğine veya biraz daha küçük bir pilottaki 5 mm'lik kendinden kılavuzlu bir vidaya. Yalnızca ipliklerin varlığı veya yokluğu iki durumu ayırır.
- Deliğin etrafında bir kazma çalıştırın. Hissedebileceğiniz bir sarmal, bir makine ipliği anlamına gelir. Pürüzsüz, hafifçe parlatılmış bir duvar genellikle vida dişi oluşturan bir vidanın çakıldığı ve daha sonra çıkarıldığı anlamına gelir.
- Çıkış tarafını kontrol edin. Kendiliğinden kılavuzlanan ve kendi kendine delen vidalar genellikle ince bir tabaka halinde çıkış deliğinin çevresinde küçük bir çıkıntı veya yıldız şeklinde bir yarık bırakır.
- Giriş pahını arayın. Pahlı veya havşalı bir giriş, dişli bir deliğin tipik örneğidir. Delinmiş bir deliğin genellikle hiçbiri yoktur.
Eşleştirmeden Önce Deliği Ölçün
Bu adımdaki hatalar, sonraki her adıma aktarılır; bu nedenle iki kez ölçün ve sayıyı yazın.
- Önce deliğin çapaklarını alın. Kıvrılmış bir dudak, okumaya 0,2 mm ekleyebilir ve sizi bir beden yukarı itebilir.
- Bir kumpasın iç çenelerini kullanın ve birbirinden 90 derece uzakta iki okuma alın ve ardından bunların ortalamasını alın. Delikli saclarda yuvarlak olmayan delikler yaygındır.
- Havşalardan ve pahlardan uzak durun; yalnızca silindirik kısmı ölçün.
- 3 mm'nin altında kumpas güvenilir değildir. Pim ölçerleri veya mikrometreyle okunan küçük delikli ölçeri kullanın.
- Okumayı 0,05 mm'ye kaydedin ve malzeme kalınlığını not edin. Nişan uzunluğu çap kadar önemlidir.
Numarayı aldıktan sonra, onu tezgahın üzerinde duran bir vida yerine standart bir masayla karşılaştırın.
| Nominal boyut | Saha | Dokunarak matkap | Kapatma izni | Ücretsiz gümrükleme |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Delik dişliyse ve delik iki nominal boyut arasında kalıyorsa, hatve ölçer bunu düzeltir. Hatve, bitişik tepeler arasındaki mesafedir ve özellikle metrik ve inç serilerinin çakıştığı durumlarda, tek başına çaptan çok daha iyi ayrım yapar.
| Ölçülen delik (mm) | Metrik adayı | İnç adayı | Saha difference |
|---|---|---|---|
| 4,8 ila 5,0 | M5 × 0,8 | No.10-24 ÇİL | 0,80 ve 1,06 mm |
| 6,0 ila 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 ve 1,27 mm |
| 7,9 ila 8,0 | M8 × 1,25 | 5/16"-18 ÇİL | 1,25 ve 1,41 mm |
Paslanmaz parçalar bu aşamada ikinci bir bakışı hak ediyor çünkü sürtünme ve hatve seçimi etkileşim içindedir: paslanmaz çelik vidalar için boyut ve diş adımını seçme aynı mantığı daha sıkı sınırlarla takip ediyor.
Kendinden Kılavuzlu ve Diş Oluşturan Vidalar için Oran Kuralı
Delik düz olduğunda ve vida kendi dişini kestiğinde delik, vidanın ana çapının bir payı kadar boyutlandırılır. Önce vidayı bir kumpasla ölçün, ardından malzemeye göre oranı uygulayın.
Malzemeye göre vidanın ana çapının payı olarak pilot delik çapı
Bu pencereler spesifikasyonlar değil, başlangıç noktalarıdır:
- Termoplastikler: 0,75 ila 0,85 ana çap. Cam dolgulu kaliteler alt uçta yer alır çünkü çember gerilimi altında daha kolay çatlarlar.
- Çelik sac and aluminium: 0,85 ila 0,90. 1 mm'den ince levhalarda yırtılmayı önlemek için orantılı olarak daha büyük bir deliğe ihtiyaç vardır.
- Döküm alüminyum ve çinko: 0,80 ile 0,85 arasında, başlık duvar kalınlığına ve başlıktan kenara olan mesafeye dikkat edilerek.
- Ahşap: Sert ağaçta 0,70 ila 0,80, yumuşak ağaçta 0,60 ila 0,70. Türler ve nem içeriği bu rakamları gözle görülür şekilde değiştiriyor.
İki arıza modu pencereyi destekler. Çok küçük bir delik, tahrik torkunu artırır, plastik çıkıntıları ayırır ve kafadaki küçük vidaları keser. İkinci düzenekte çok büyük şeritler oluşturan ve çekilme mukavemetini üçte bir veya daha fazla azaltabilen bir delik. Hatta bir ayarı bırakmadan önce aynı malzeme ve kalınlıktaki hurdaya üç test vidası çakın.
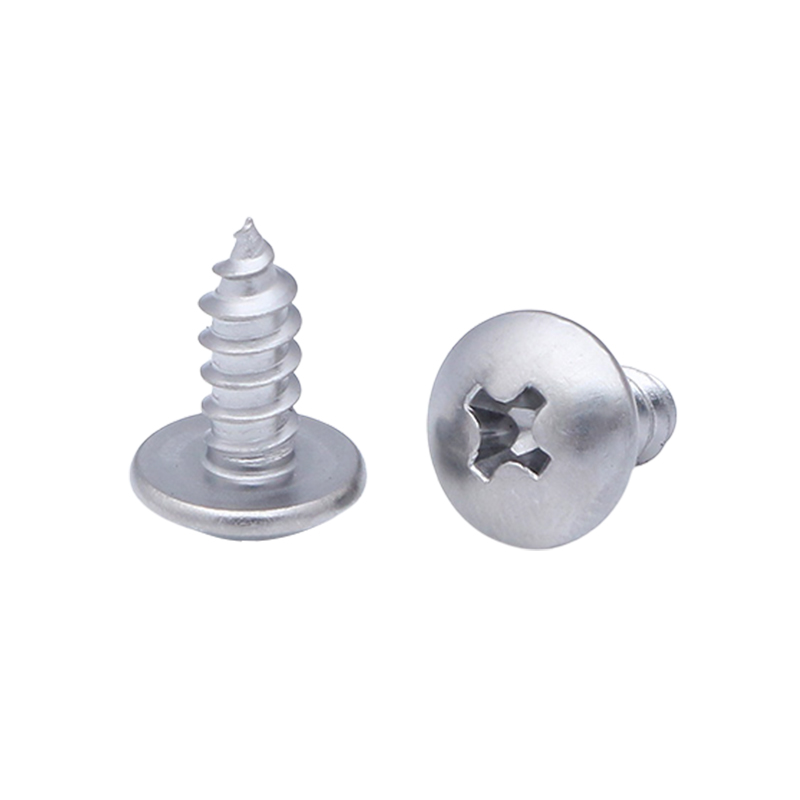
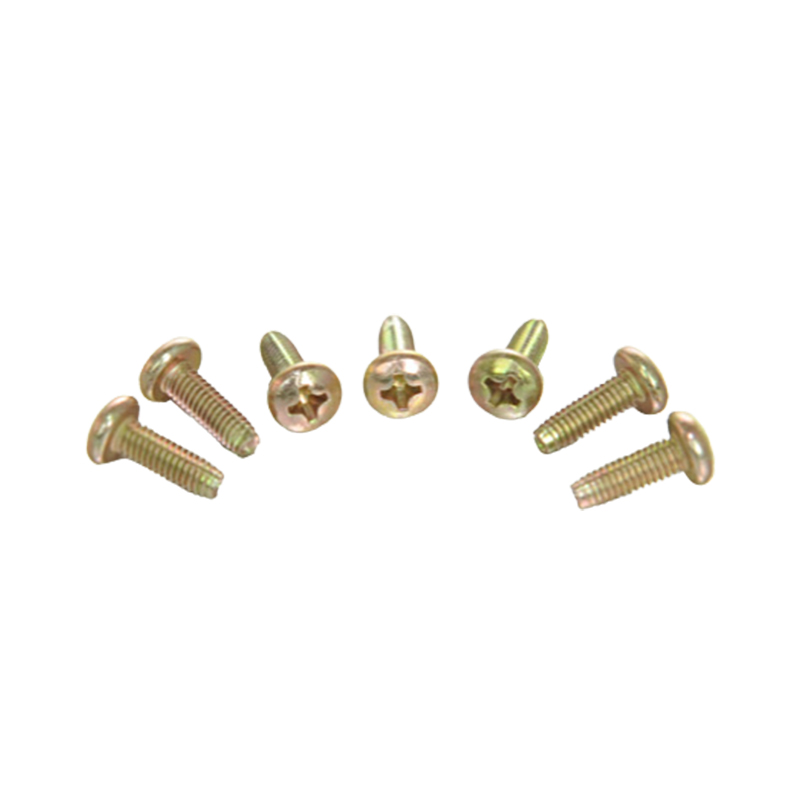
 Çapraz Tava Başlı Kendinden Kılavuzlu Kilitleme Vidası Sac levha montajları için bu çapraz girintili tava başlı vida, kendinden kılavuzlu dişleri kilitleme performansıyla birleştirir ve kelepçe yükünü daha geniş bir alana yayar. Ürünü Görüntüle →
Sac metal için, çapraz girintili tava başlı diş açma vidası olağan seçimdir: delikli pilotta nokta kare şeklinde başlar ve tava kafası, kelepçe yükünü havşa başlı başlığa göre daha geniş bir alana yayar.
Delik Aşırı Büyük Olduğunda, Sıyrıldığında veya Aşındığında
Delik, nominal vida çapının kabaca 1,2 katından daha büyükse, orijinal bağlantı elemanı tutunmayacaktır. Çaba ve maliyete göre sıralanan seçenekler:
- Bir boyut artırın ve yeniden dokunun. Deliğin çevresinde en az bir diş çapında malzeme bulundurun ve delmeden önce kenar mesafesini kontrol edin.
- Bir iplik eki takın. Orijinal vida boyutunu geri yükler ve alüminyum ve magnezyum muhafazalar için standart onarımdır.
- Bir bastırmalı veya perçin somunu kullanın. Güvenilir bir vidalı diş için yeterli duvarın bulunmadığı 0,8 ila 2 mm arası levhalarda en iyisi; flanş, yükü iki veya üç diş üzerinde yoğunlaştırmak yerine dağıtır.
- Doldurun ve yeniden delin. Parça pahalı olduğunda veya onarımın görünmez olması gerektiğinde kullanılan kaynak, lehimleme veya yapısal epoksi ve ardından yeni bir delik.
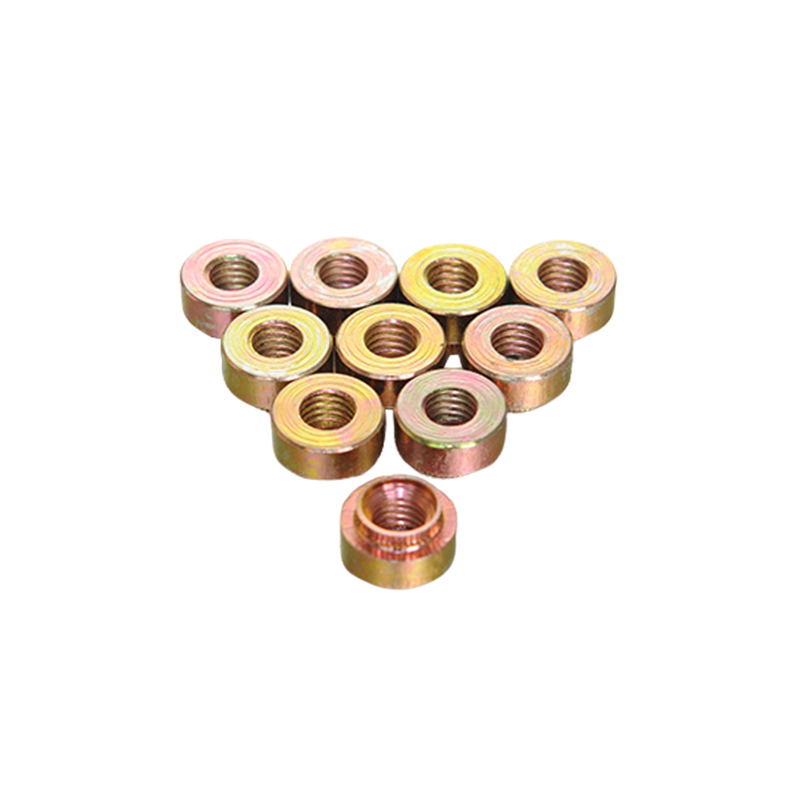 İnce Plakalar için M3 Basınçlı Perçinleme Somunu İnce tabaka tespitine yönelik, alt tabakaya gömmek ve çok fazla kalınlık eklemeden kalıcı, standart vidalı birleşme noktası sağlamak üzere tasarlanmış, bastırılarak dişli bir somun. Ürünü Görüntüle →
İnce levha üzerinde, bastırmalı somun genellikle en ucuz kalıcı sabitleme yöntemidir ve çiftleşme vidasını özel bir ürün yerine standart bir katalog öğesi olarak tutar.
Boyutu Kağıda Yazın
Bir vidanın bir delikten çıkarılması için tersine mühendislik yapılması onarım için uygundur. Bu, üretim çizimi için zayıf bir temeldir çünkü aynı deliği ölçecek bir sonraki kişi biraz farklı bir sayı alacaktır. Açıklama metnini tedarikçinin okuduğu sıraya göre yazın:
- Nominal çap ve adım, örneğin M5 × 0,8.
- Başın altındaki uzunluk ve ölçüldüğü standart.
- Kafa stili, tahrik tipi ve herhangi bir yıkayıcı konfigürasyonu.
- Malzeme ve özellik sınıfı.
- Belirtilen sayıda nötr tuz püskürtme saati gibi bitiş ve korozyon gereksinimi.
- Geçerli standart (ISO, DIN, ANSI/ASME, GB) ve bundan sapan toleranslar.
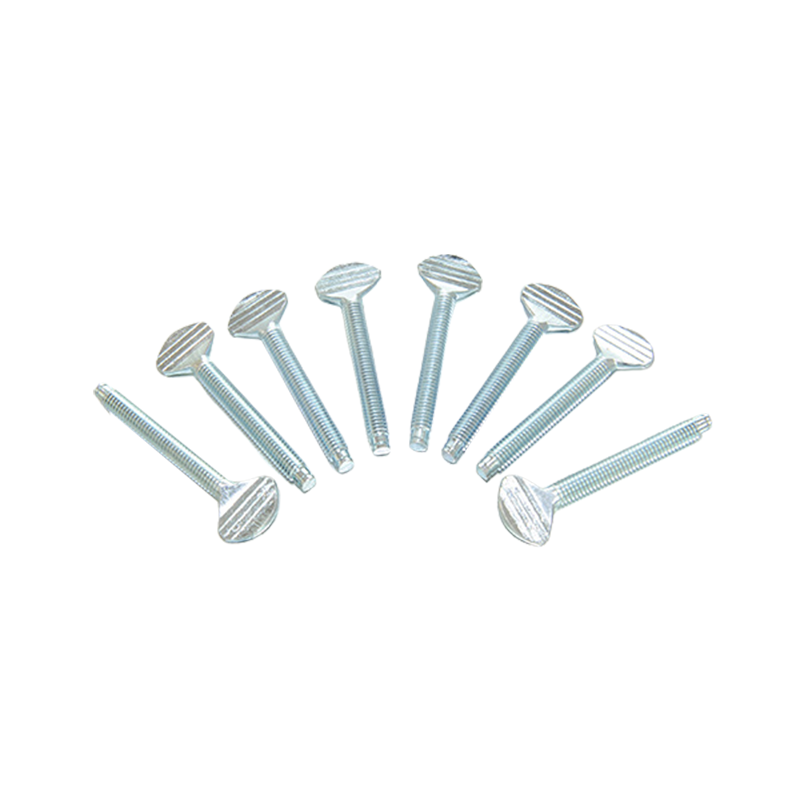 Özel Standart Dışı Düz Başlı Vida Katalog boyutlarına uymayan delikler için özel düz başlı bağlantı elemanı, hassas veya titreşime eğilimli montajlarda basıncı dağıtmak için daha geniş bir temas alanı sunar. Ürünü Görüntüle →
Ölçülen delik bir katalog boyutuna net bir şekilde eşlenmediğinde, standart olmayan bir vida, özellikle işleme aşamasını zaten geçmiş olan parçalarda, genellikle deliğin yeniden işlenmesinden daha ucuzdur.
Vidanın Hacim Olarak Tedarik Edilmesi
Bir vidayı bir delikle eşleştirmek bir tasarım görevidir. Bu eşleşmeyi bir milyon parçada sabit tutmak üretimle ilgili bir iştir. Uyumun hacimden sağ çıkıp çıkmayacağına üç nokta karar verir:
- Boyutsal tutarlılık. Vida üzerindeki ana çap ve hatve toleransları, bir numune üzerinde ayarlanan pilot deliğin on bininci kısımda hala çalışabilmesini sağlayacak kadar sıkı olmalıdır.
- Malzeme ve yüzey stabilitesi. Kaplama kalınlığındaki bir değişiklik, özellikle çinko pul veya elektrolizle kaplanmış çinko, etkin çapı milimetrenin birkaç yüzde biri kadar kaydırır ve iyi bir uyumu girişimli bir uyum haline getirebilir.
- Belgelenmiş muayene. Boyut raporlarını, tork ve çekme verilerini, tuz püskürtme sonuçlarını ve RoHS beyanlarını bir talepten sonra değil, sevkıyatla birlikte isteyin.
Büyük Britanya, DIN, ISO ve ANSI/ASME standartlarına göre çalışan bir üretici, birden fazla pazarda tek bir çizime sahip olabilir; bu, aynı montaj Avrupa ve Asya'da yapıldığında önemli olur. Tamamını incelemekte yarar var kendinden kılavuzlu vida aralığı pilot delik ayarlarınıza göre ve stok yerine aynı üretim çalışmasından alınan numune partilerini istemek.
Bir kumpas, bir hatve ölçer ve standart bir tabla neredeyse her durumu çözer: deliği ölçün, dişli mi yoksa düz mü olduğuna karar verin, hatveyi onaylayın ve ardından bir musluğa veya vida kutusuna dokunmadan önce bir tablayla karşılaştırın. On dakikalık ölçüm, her seferinde geri gönderilen partiden daha ucuzdur.